


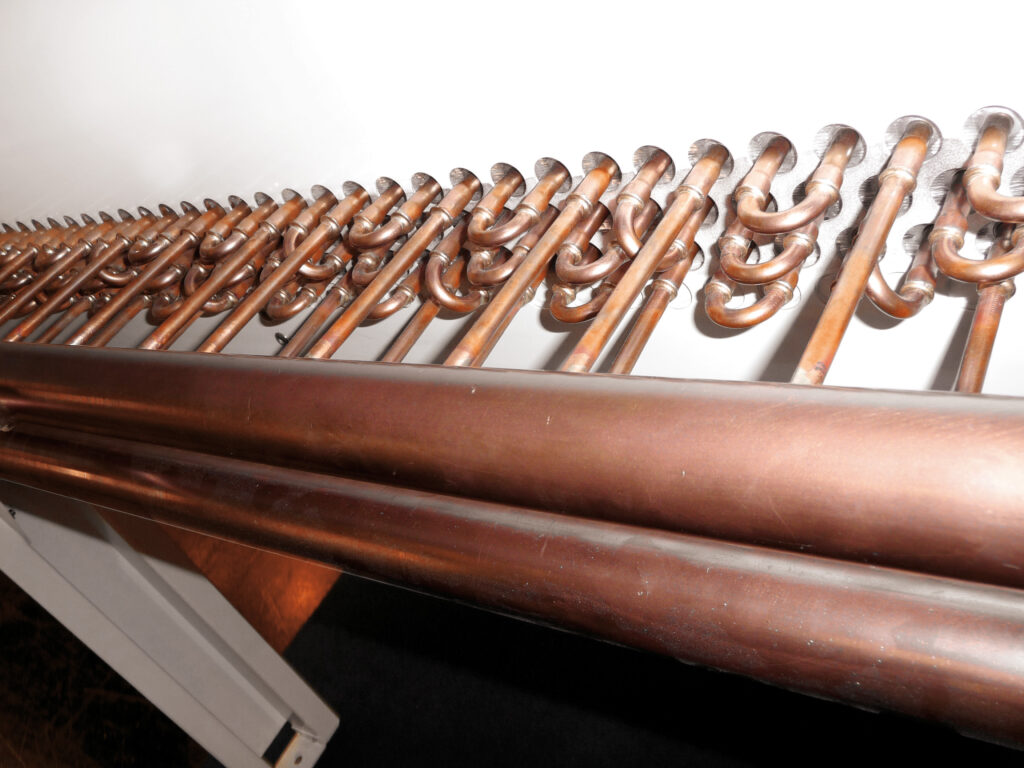
Negli impianti di riscaldamento, climatizzazione e refrigerazione, la qualità degli assemblaggi brasati è essenziale per garantire la tenuta, la resistenza meccanica e l’affidabilità dei circuiti.
Che si tratti di una pompa di calore, di un circuito frigorifero o di uno scambiatore di calore, la scelta del metallo d’apporto e il controllo del processo sono determinanti.
Quali leghe privilegiare in base ai materiali da assemblare? Quando è necessario utilizzare un disossidante? Come ottimizzare le operazioni di brasatura manuale o automatizzata?
Scoprite i principali criteri di selezione e le soluzioni sviluppate da SELECTARC, unico produttore francese di metalli d’apporto per brasatura.
Qual è il ruolo della brasatura negli impianti HVAC?
Il termine HVAC (Heating, Ventilation and Air Conditioning) indica gli impianti di riscaldamento, ventilazione e climatizzazione. La brasatura viene utilizzata in particolare per assemblare tubi, raccordi e componenti dei circuiti frigoriferi, delle pompe di calore e degli scambiatori di calore.
A differenza della saldatura per fusione, la brasatura consiste nell’assemblare due materiali mediante un metallo d’apporto fuso, senza fondere i materiali di base. Grazie all’azione di bagnabilità e capillarità, il metallo d’apporto liquido penetra nel gioco tra i pezzi formando l’assemblaggio.
Si distinguono due processi in base alla temperatura di liquidus del metallo d’apporto:
- La brasatura forte, con un liquidus superiore a 450 °C.
- La brasatura dolce, con un liquidus inferiore o uguale a 450 °C.
Nelle applicazioni HVAC, il processo e la lega vengono scelti in base ai materiali, alle condizioni di esercizio e ai requisiti dell’impianto.
Per approfondire questi meccanismi, consultate la nostra guida completa alla brasatura industriale.
Come scegliere un metallo d’apporto per la brasatura degli impianti HVAC?
La scelta di una lega per brasatura dipende innanzitutto dai materiali da assemblare e dalle sollecitazioni a cui sarà sottoposto il giunto.
Un raccordo rame/rame, un assemblaggio rame/acciaio o una connessione che coinvolge l’alluminio non richiedono le stesse leghe né le stesse condizioni di applicazione.
È necessario esaminare diversi criteri:
- La natura dei materiali: rame, ottone, acciaio, alluminio o assemblaggi eterogenei
- Le condizioni di esercizio: pressione, temperatura, vibrazioni e ambiente corrosivo
- I requisiti del giunto: tenuta, resistenza meccanica e durata
- La geometria dei pezzi: accessibilità, gioco di assemblaggio e condizioni di capillarità
- Il processo produttivo: brasatura manuale, meccanizzata o automatizzata
- I requisiti di qualità: controlli, tracciabilità e documentazione tecnica
Questi parametri consentono di individuare una famiglia di leghe adatta prima di selezionare un riferimento specifico.
Queste informazioni forniscono una base concreta per il confronto con il produttore del metallo d’apporto.
Scoprite le applicazioni coperte dalle nostre soluzioni per HVAC, idraulica e impianti sanitari.
Quali leghe per brasatura utilizzare per il riscaldamento, la refrigerazione e la climatizzazione?
Le leghe rame-fosforo per gli assemblaggi rame/rame
Le leghe rame-fosforo, in particolare la gamma PHOSBRAZ di SELECTARC, sono particolarmente adatte agli assemblaggi rame/rame utilizzati negli impianti di riscaldamento e refrigerazione.
Il fosforo conferisce loro un’azione autodisossidante sul rame, consentendo generalmente di realizzare questi assemblaggi senza aggiungere disossidante.
Per gli assemblaggi rame/ottone, generalmente è necessario utilizzare un disossidante adatto. Le leghe rame-fosforo non sono invece raccomandate per gli acciai e le leghe ricche di nichel, a causa del rischio di formazione di composti fragili.
Le leghe d’argento per gli assemblaggi eterogenei
Le leghe della gamma BRAZARGENT offrono soluzioni per diversi assemblaggi, in particolare rame/ottone e rame/acciaio.
La scelta dipende dalla composizione chimica, dall’intervallo di fusione, dalla fluidità, dall’attitudine alla bagnabilità e dalle prestazioni meccaniche richieste.
È essenziale distinguere le leghe argento-rame-zinco dalle leghe rame-fosforo-argento, poiché i loro campi di impiego e le precauzioni applicative sono differenti.
I metalli d’apporto specifici per la brasatura dell’alluminio
L’alluminio presenta uno strato di ossido particolarmente stabile, che richiede un metallo d’apporto e un disossidante adeguati.
SELECTARC propone in particolare diverse soluzioni di leghe per brasatura TBW (Tubular Brazing Wire), con disossidante incorporato:
- HARASIL NC 12 TBW, a base di alluminio-silicio, destinata agli assemblaggi alluminio/alluminio, con un intervallo di fusione compreso tra 575 e 585 °C
- ZINAL 4 TBW, a base di zinco-alluminio, destinata in particolare ad alcuni assemblaggi di alluminio privo di magnesio con rame, acciaio o alluminio, con un intervallo di fusione di circa 385-420 °C.
Questi due riferimenti corrispondono a intervalli di temperatura differenti e non sono intercambiabili. La loro selezione richiede una verifica delle qualità dei materiali, della geometria del giunto e delle condizioni di esercizio.
Come garantire la qualità di un assemblaggio brasato in un circuito frigorifero?
Anche con un metallo d’apporto adeguato, la preparazione dei pezzi e il controllo del riscaldamento restano essenziali.
La qualità del giunto dipende in particolare dalla pulizia delle superfici, dal gioco tra i pezzi, dalla distribuzione del calore e dal comportamento del metallo d’apporto.
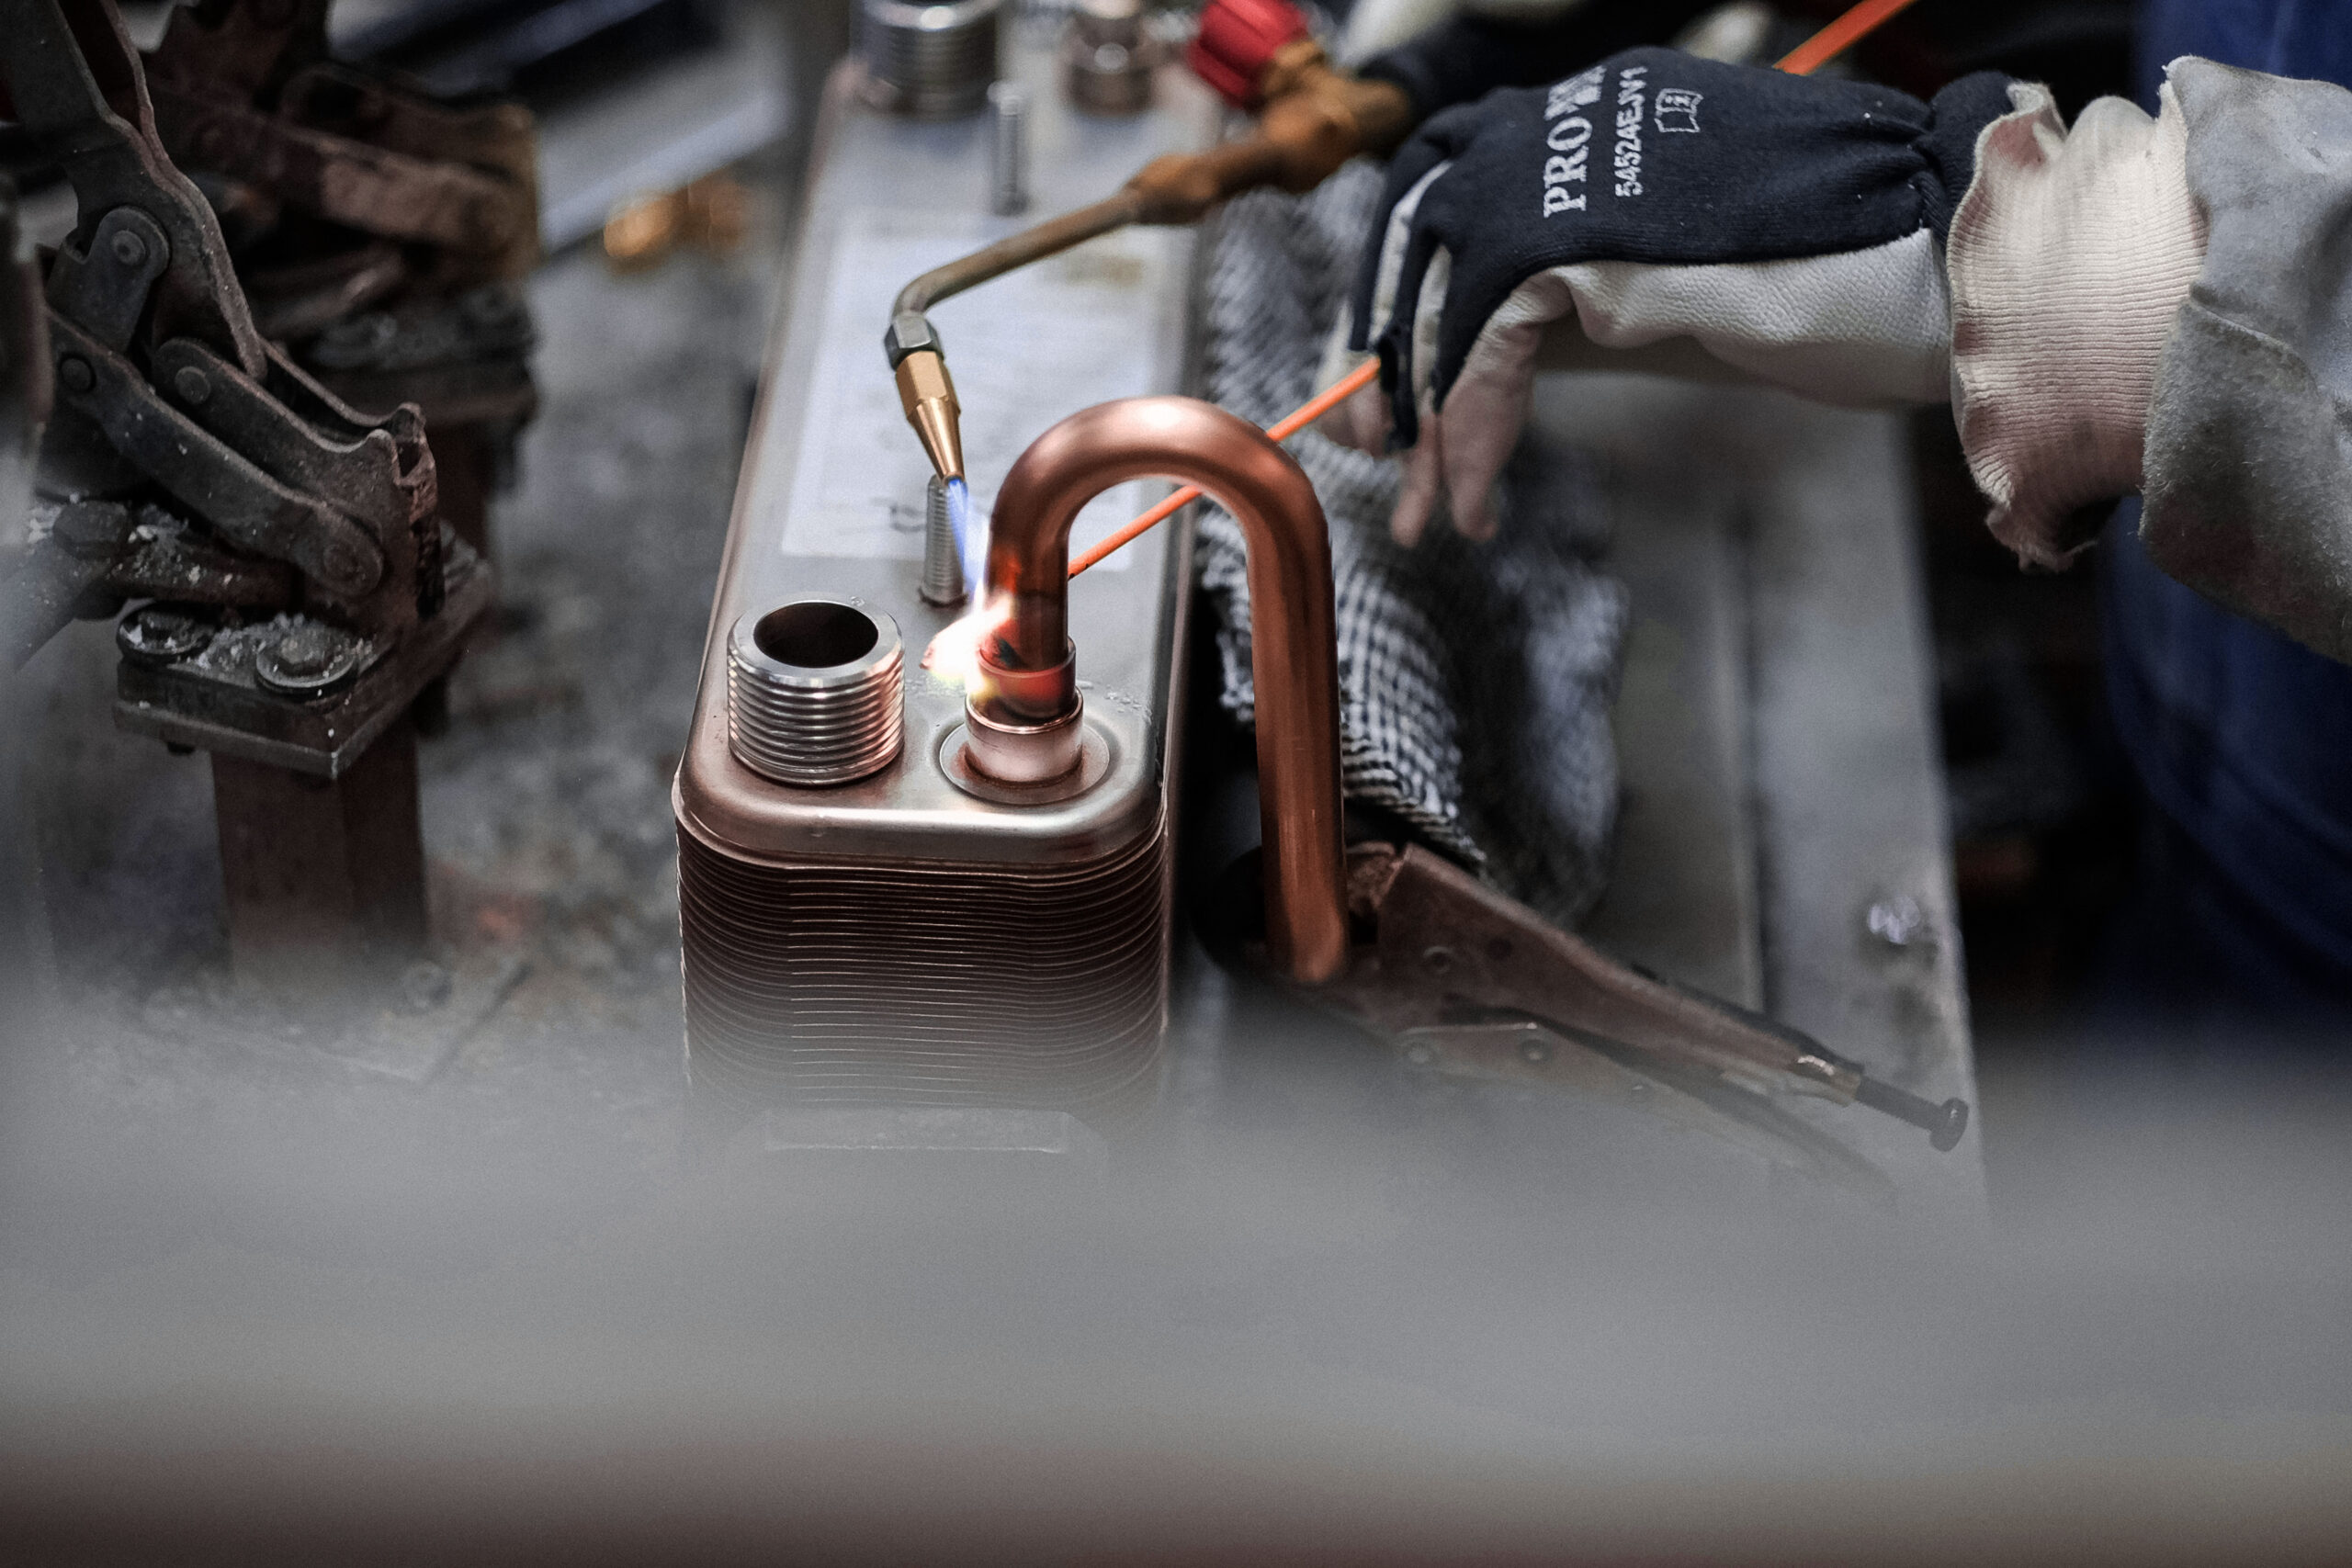
Nella brasatura alla fiamma, il riscaldamento deve essere sufficientemente uniforme da consentire al metallo d’apporto di bagnare le superfici e penetrare nel giunto per capillarità. Un riscaldamento eccessivo o non uniforme può compromettere la qualità dell’assemblaggio.
Quando necessario, il disossidante contribuisce a eliminare gli ossidi e a limitarne la riformazione durante il riscaldamento. Favorisce quindi la bagnabilità, senza sostituire la preparazione preliminare delle superfici.
Infine, i controlli devono essere adeguati ai requisiti dell’impianto. L’aspetto esterno del raccordo non è sufficiente a garantirne la tenuta o la resistenza meccanica.
TBW: una tecnologia con disossidante integrato per la brasatura degli impianti HVAC
Per semplificare le operazioni di brasatura, SELECTARC ha sviluppato e brevettato la tecnologia TBW (Tubular Brazing Wire), una soluzione unica due-in-uno che combina il metallo d’apporto e il disossidante nello stesso consumabile.
La TBW si basa su un tubo metallico estruso senza saldatura, riempito di disossidante secondo un rapporto metallo/disossidante controllato, quindi trafilato fino al diametro desiderato.
Questa concezione consente di eliminare l’applicazione separata del disossidante nelle condizioni d’uso previste per il riferimento scelto.
Quali sono i vantaggi della TBW per le operazioni di brasatura?
- Un dosaggio controllato del disossidante : il disossidante integrato accompagna il metallo d’apporto durante la brasatura. La sua proporzione controllata contribuisce a ottimizzare i consumi e a semplificare la preparazione della postazione.
- Maggiore visibilità e meno pulizia : la tecnologia TBW favorisce una migliore visibilità durante l’operazione e contribuisce a limitare le fuoriuscite di metallo d’apporto. La quantità ottimizzata di disossidante consente inoltre di ridurre i residui e le operazioni di pulizia.
- Maggiore comfort per l’operatore : l’assenza di applicazione separata del disossidante limita le manipolazioni e il contatto diretto con il prodotto. La documentazione SELECTARC evidenzia inoltre una riduzione dei fumi e dei rischi di schizzi legati al consumabile.
I dispositivi adeguati di ventilazione, aspirazione e protezione restano comunque indispensabili.
- Una soluzione adatta alla brasatura manuale e automatizzata: la TBW può essere utilizzata sia nelle operazioni manuali sia nei processi meccanizzati o automatizzati. Il suo formato e le sue caratteristiche facilitano l’integrazione del metallo d’apporto in diverse configurazioni produttive.
I vantaggi in termini di ripetibilità e produttività devono essere convalidati su assemblaggi rappresentativi e nelle condizioni reali del processo.
Barrette, bobine o anelli: quale formato di lega per brasatura scegliere?
La tecnologia TBW è disponibile in diverse forme per adattarsi ai processi di brasatura:
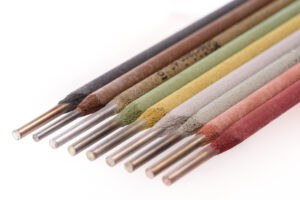
- Barrette : per le operazioni di apporto manuale
- Bobine : per le applicazioni che richiedono un’alimentazione continua di filo
- Anelli e preforme : per il posizionamento preliminare del metallo d’apporto sui pezzi
La scelta dipende dalla geometria del giunto, dalla sua accessibilità, dal ritmo produttivo e dal livello di automazione.
Le temperature di fusione variano inoltre in base alle formulazioni. Ad esempio, BRAZARGENT 5045 TBW presenta un intervallo di fusione compreso tra 640 e 680 °C, rispetto a 620-655 °C per BRAZARGENT 5056 TBW.
Questi valori non corrispondono né alle temperature massime di esercizio degli assemblaggi né a impostazioni universali di riscaldamento.
Scoprite i riferimenti, le classificazioni e i confezionamenti nella brochure della gamma di brasatura TBW.
SELECTARC: produttore francese e partner tecnico per i vostri assemblaggi HVAC
In SELECTARC, la nostra competenza non si limita alla produzione di metalli d’apporto.
Il nostro know-how industriale si basa in particolare sulla nostra unica fonderia per brasatura forte situata a Roche-lez-Beaupré, nel Doubs, e sul controllo delle principali fasi produttive, dalla formulazione delle leghe alla colata continua, all’estrusione e alla trafilatura.
I nostri team affiancano i professionisti nella selezione e nell’ottimizzazione delle loro soluzioni di brasatura, tenendo conto dei materiali, dei requisiti di qualità e dei vincoli produttivi.
Il nostro laboratorio R&D può inoltre intervenire nella realizzazione di prove metallurgiche e nella validazione dei processi in base ai capitolati dei clienti.
Questa competenza è presentata anche nel nostro articolo dedicato a SELECTARC e alle sue soluzioni di brasatura HVAC al SIFA 2026.
Desiderate rendere più affidabili i vostri assemblaggi, ottimizzare il consumo di metallo d’apporto o valutare l’integrazione della lega per brasatura TBW nella vostra produzione? Confrontatevi con i nostri esperti sulla vostra applicazione.