


En las instalaciones de calefacción, climatización y refrigeración, la calidad de las uniones soldadas fuerte es esencial para garantizar la estanqueidad, la resistencia mecánica y la fiabilidad de los circuitos.
Ya se trate de una bomba de calor, un circuito frigorífico o un intercambiador térmico, la elección del metal de aportación y el dominio del proceso son determinantes.
¿Qué aleaciones deben priorizarse según los materiales que se van a unir? ¿Cuándo es necesario utilizar un fundente decapante? ¿Cómo optimizar las operaciones de soldadura fuerte manual o automatizada?
Descubra los principales criterios de selección y las soluciones desarrolladas por SELECTARC, único fabricante francés de metales de aportación para soldadura fuerte.
¿Cuál es el papel de la soldadura fuerte en las instalaciones HVAC?
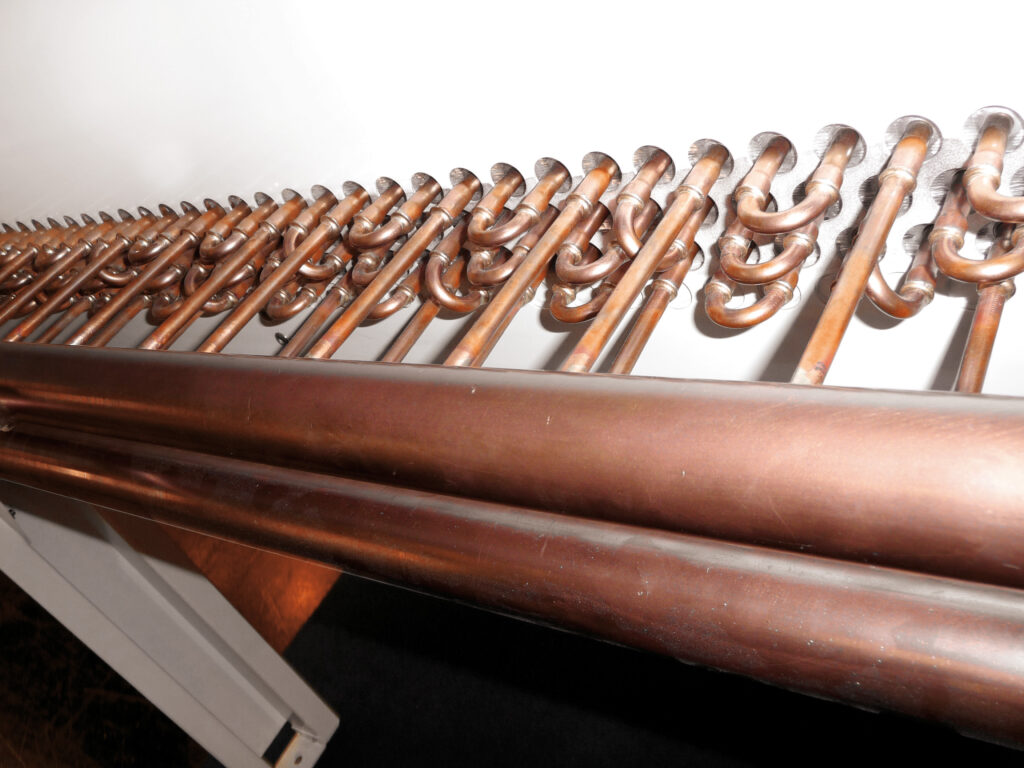
El término HVAC (Heating, Ventilation and Air Conditioning) designa los equipos de calefacción, ventilación y climatización. La soldadura fuerte se utiliza especialmente para unir tubos, racores y componentes de los circuitos frigoríficos, las bombas de calor y los intercambiadores térmicos.
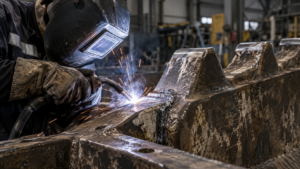
A diferencia de la soldadura por fusión, la soldadura fuerte consiste en unir dos materiales mediante un metal de aportación fundido, sin fundir los materiales base. Gracias al mojado y a la capilaridad, el metal de aportación líquido penetra en el espacio entre las piezas para formar la unión.
Se distinguen dos procesos según la temperatura de liquidus del metal de aportación:
- La soldadura fuerte, con un liquidus superior a 450 °C.
- La soldadura blanda, con un liquidus inferior o igual a 450 °C.
En las aplicaciones HVAC, el proceso y la aleación se seleccionan según los materiales, las condiciones de servicio y los requisitos de la instalación.
Para profundizar en estos mecanismos, consulte nuestra guía completa sobre soldadura fuerte en la industria.
¿Cómo elegir un metal de aportación para la soldadura fuerte de instalaciones HVAC?
La elección de una aleación para soldadura fuerte depende principalmente de los materiales que se van a unir y de las cargas a las que estará sometida la unión.
Un racor cobre/cobre, una unión cobre/acero o una conexión que incluya aluminio no requieren las mismas aleaciones ni las mismas condiciones de aplicación.
Deben examinarse varios criterios:
- La naturaleza de los materiales: cobre, latón, acero, aluminio o uniones de materiales diferentes
- Las condiciones de servicio: presión, temperatura, vibraciones y entorno corrosivo
- Los requisitos de la unión: estanqueidad, resistencia mecánica y durabilidad
- La geometría de las piezas: accesibilidad, holgura de la unión y condiciones de capilaridad
- El proceso de fabricación: soldadura fuerte manual, mecanizada o automatizada
- Los requisitos de calidad: controles, trazabilidad y documentación técnica
Estos parámetros permiten identificar una familia de aleaciones adecuada antes de seleccionar una referencia concreta.
Esta información proporciona un marco concreto para el intercambio con el fabricante del metal de aportación.
Descubra las aplicaciones cubiertas por nuestras soluciones para HVAC, fontanería y sanitario.
¿Qué aleaciones de soldadura fuerte utilizar para calefacción, refrigeración y climatización?
Las aleaciones de cobre-fósforo para uniones cobre/cobre
Las aleaciones de cobre-fósforo, especialmente la gama PHOSBRAZ de SELECTARC, son particularmente adecuadas para las uniones cobre/cobre utilizadas en instalaciones de calefacción y refrigeración.
El fósforo les proporciona una acción autodécapante sobre el cobre, lo que generalmente permite realizar estas uniones sin añadir fundente decapante.
Para las uniones cobre/latón, generalmente es necesario utilizar un fundente adecuado. En cambio, las aleaciones de cobre-fósforo no se recomiendan para aceros ni para aleaciones ricas en níquel, debido al riesgo de formación de compuestos frágiles.
Las aleaciones de plata para uniones de materiales diferentes
Las aleaciones de la gama BRAZARGENT ofrecen soluciones para distintas uniones, especialmente cobre/latón y cobre/acero.
Su selección depende de la composición química, el intervalo de fusión, la fluidez, la capacidad de mojado y las prestaciones mecánicas buscadas.
Es esencial distinguir las aleaciones de plata-cobre-zinc de las aleaciones de cobre-fósforo-plata, cuyos ámbitos de aplicación y precauciones de uso son diferentes.
Metales de aportación específicos para la soldadura fuerte del aluminio
El aluminio presenta una capa de óxido especialmente estable, que requiere un metal de aportación y un fundente adecuados.
SELECTARC ofrece, entre otras opciones, varias soluciones de aleaciones TBW (Tubular Brazing Wire), con fundente incorporado:
- HARASIL NC 12 TBW, a base de aluminio-silicio, destinada a uniones aluminio/aluminio, con un intervalo de fusión de 575 a 585 °C
- ZINAL 4 TBW, a base de zinc-aluminio, destinada especialmente a determinadas uniones de aluminio sin magnesio con cobre, acero o aluminio, con un intervalo de fusión aproximado de 385 a 420 °C.
Estas dos referencias corresponden a rangos de temperatura diferentes y no son intercambiables. Su selección requiere verificar las calidades, la geometría de la unión y las condiciones de servicio.
¿Cómo garantizar la calidad de una unión soldada fuerte en un circuito frigorífico?
Incluso con un metal de aportación adecuado, la preparación de las piezas y el control del calentamiento siguen siendo esenciales.
La calidad de la unión depende especialmente de la limpieza de las superficies, la holgura entre las piezas, la distribución del calor y el comportamiento del metal de aportación.
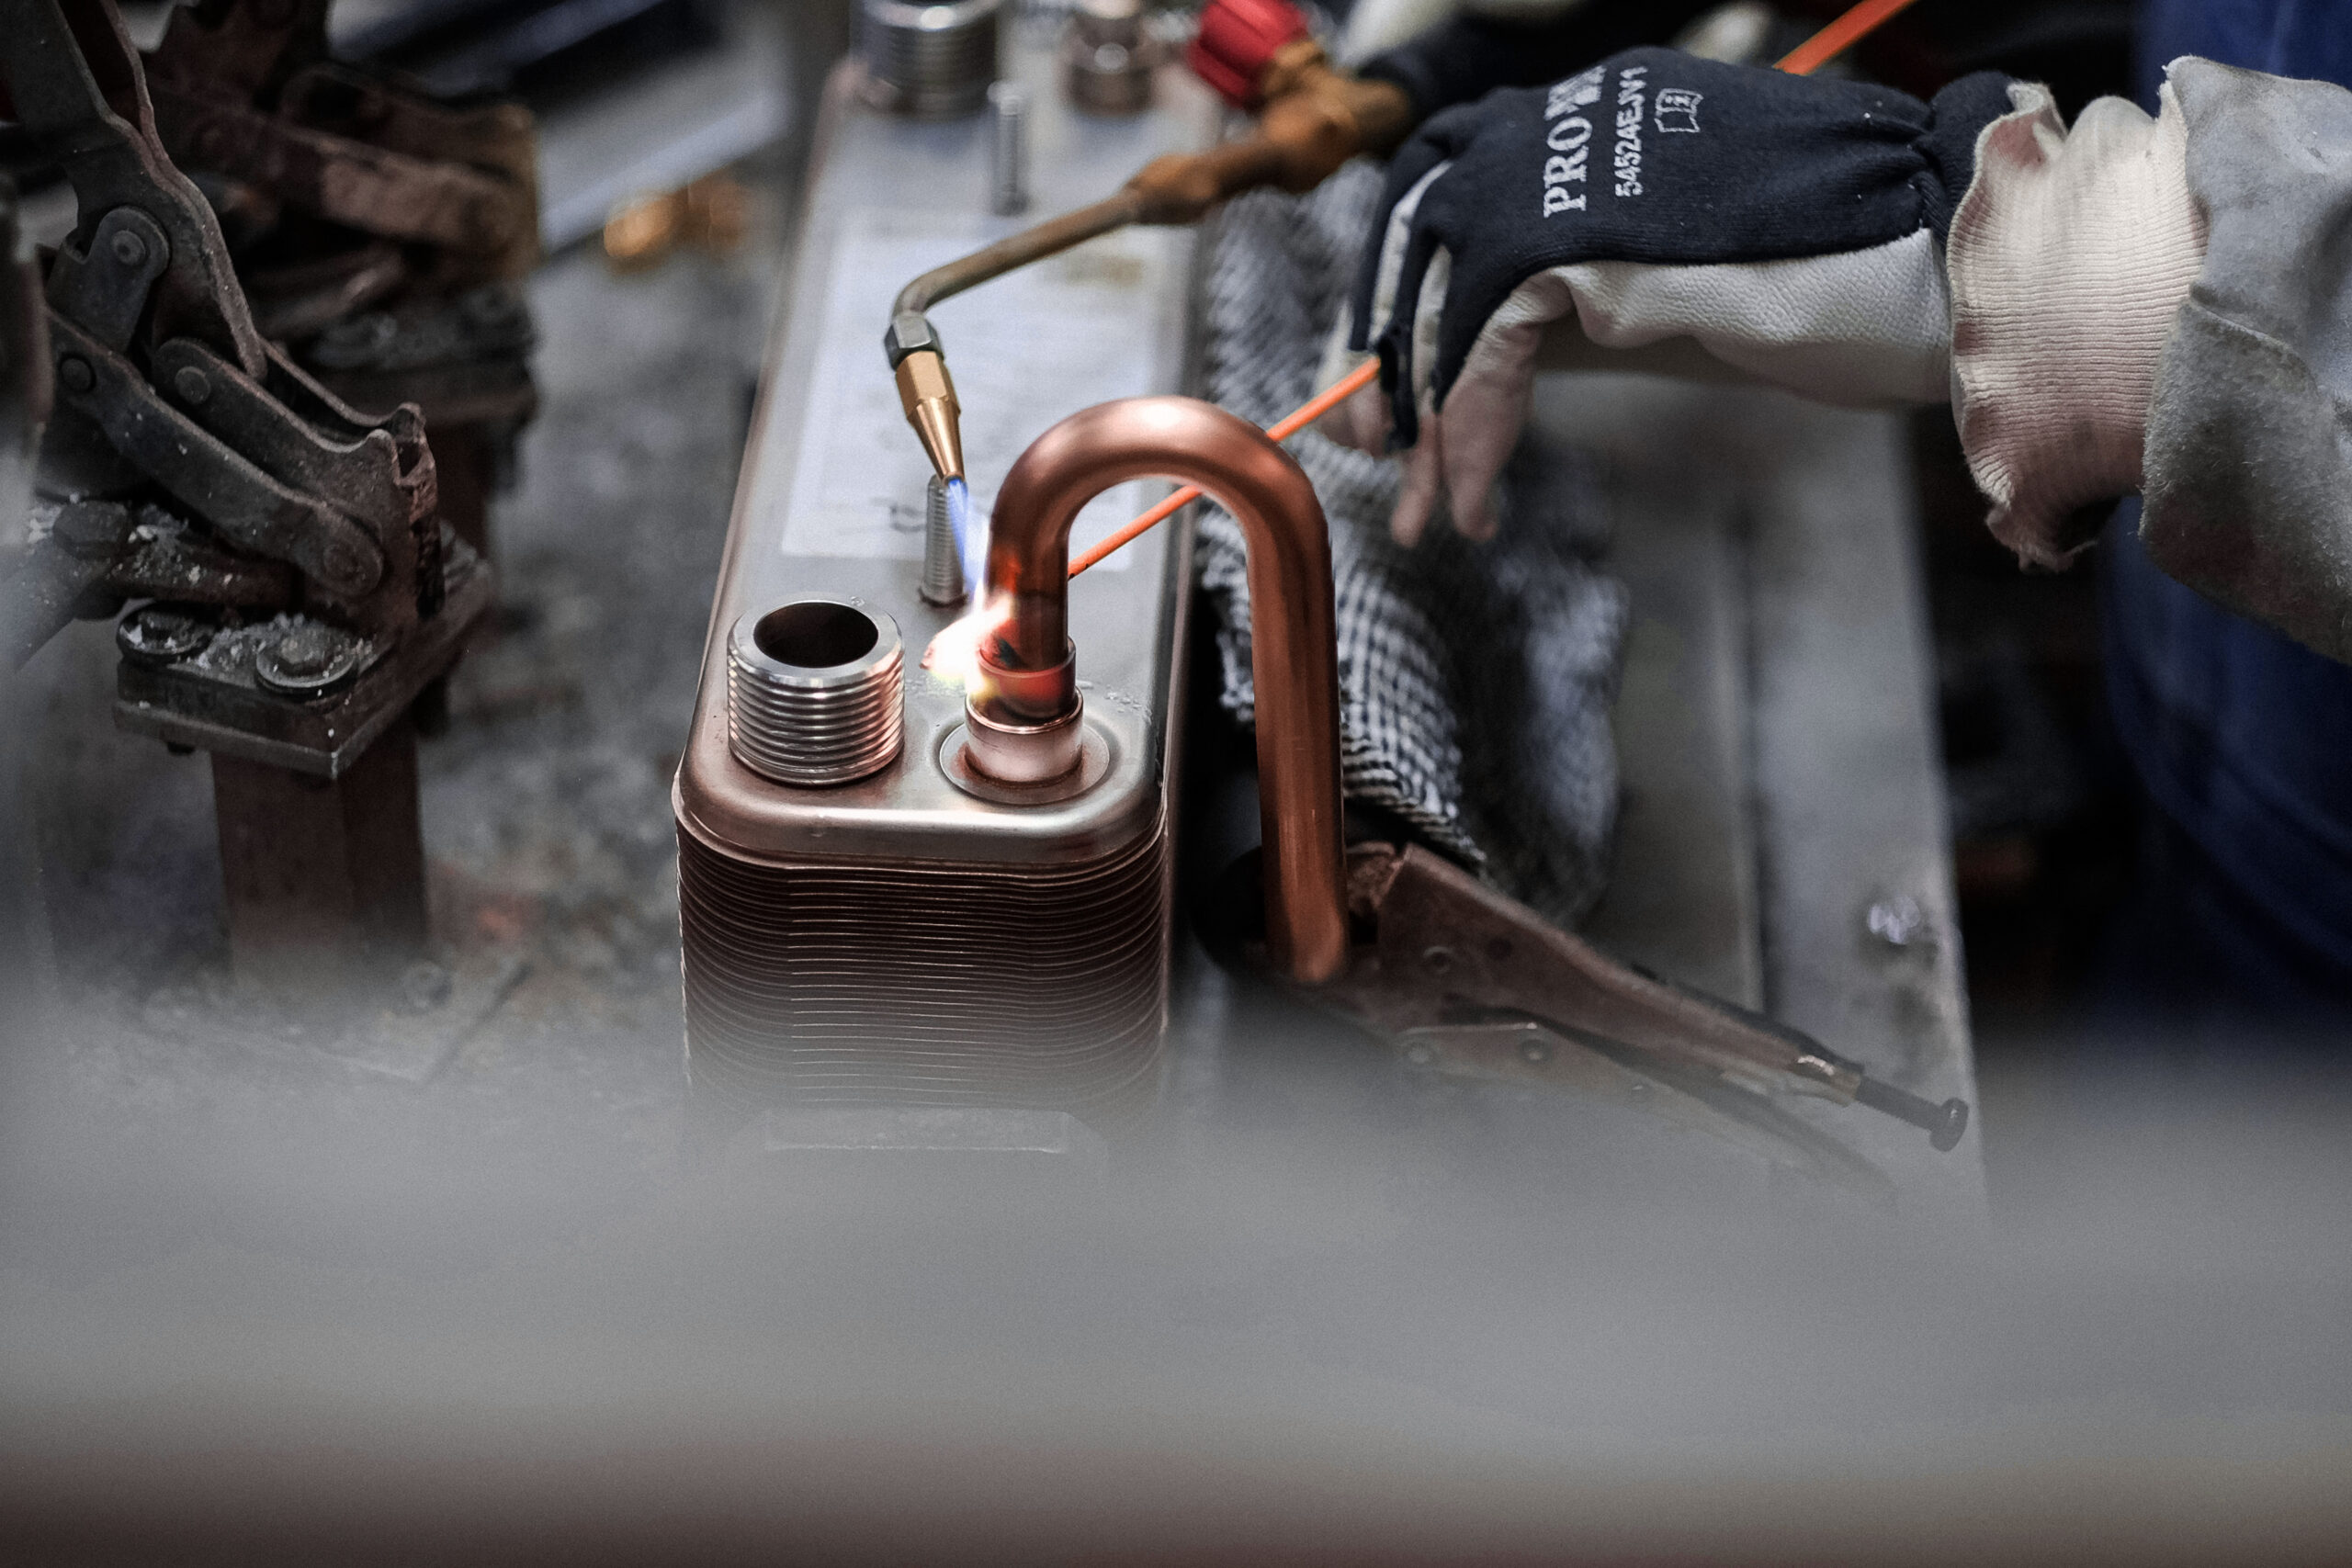
En la soldadura fuerte con llama, el calentamiento debe ser suficientemente homogéneo para permitir que el metal de aportación moje las superficies y penetre en la unión por capilaridad. Un calentamiento excesivo o mal distribuido puede comprometer la calidad de la unión.
Cuando es necesario, el fundente decapante contribuye a eliminar los óxidos y a limitar su reformación durante el calentamiento. Así favorece el mojado, sin sustituir la preparación previa de las superficies.
Por último, los controles deben adaptarse a los requisitos de la instalación. El aspecto exterior del racor no basta para garantizar su estanqueidad o su resistencia mecánica.
TBW: una tecnología con fundente integrado para la soldadura fuerte de instalaciones HVAC
Para simplificar las operaciones de soldadura fuerte, SELECTARC ha desarrollado y patentado la tecnología TBW (Tubular Brazing Wire), una solución única dos en uno que combina el metal de aportación y el fundente decapante en un mismo consumible.
La TBW se basa en un tubo metálico extruido sin soldadura, relleno de fundente con una proporción metal/fundente controlada y posteriormente trefilado hasta alcanzar el diámetro deseado.
Este diseño permite eliminar la aplicación separada del fundente en las condiciones de uso previstas para la referencia elegida.
¿Cuáles son las ventajas de la TBW para las operaciones de soldadura fuerte?
- Una dosificación controlada del fundente : el fundente integrado acompaña al metal de aportación durante la soldadura fuerte. Su proporción controlada contribuye a optimizar el consumo y a simplificar la preparación del puesto de trabajo.
- Una mejor visibilidad y menos limpieza : la tecnología TBW favorece una mejor visibilidad durante la operación y contribuye a limitar los reboses de metal de aportación. La cantidad optimizada de fundente también permite reducir los residuos y las tareas de limpieza.
- Mayor comodidad para el operario : la ausencia de aplicación separada del fundente limita las manipulaciones y el contacto directo con el decapante. La documentación de SELECTARC también destaca una reducción de los humos y del riesgo de salpicaduras relacionados con el consumible.
No obstante, siguen siendo indispensables los sistemas adecuados de ventilación, extracción y protección.
- Una solución adecuada para la soldadura fuerte manual y automatizada: la TBW puede utilizarse tanto en operaciones manuales como en procesos mecanizados o automatizados. Su formato y sus características facilitan la integración del metal de aportación en distintas configuraciones de producción.
Las mejoras en repetibilidad y productividad deben validarse en uniones representativas y en las condiciones reales del proceso.
¿Varillas, bobinas o anillos? ¿Qué formato de aleación para soldadura fuerte elegir?
La tecnología TBW está disponible en distintas formas para adaptarse a los procesos de soldadura fuerte:
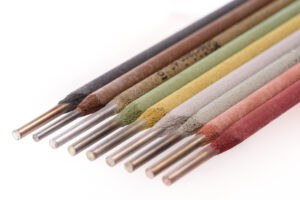
- Varillas : para operaciones de aportación manual
- Bobinas : para aplicaciones que requieren una alimentación continua de hilo
- Anillos y preformas : para el posicionamiento previo del metal de aportación sobre las piezas
La elección depende de la geometría de la unión, su accesibilidad, el ritmo de producción y el nivel de automatización.
Las temperaturas de fusión también varían según las formulaciones. Por ejemplo, BRAZARGENT 5045 TBW presenta un intervalo de fusión de 640 a 680 °C, frente a 620-655 °C para BRAZARGENT 5056 TBW.
Estos valores no corresponden ni a las temperaturas máximas de servicio de las uniones ni a ajustes de calentamiento universales.
Consulte las referencias, clasificaciones y presentaciones en el folleto de la gama de soldadura fuerte TBW.
SELECTARC: fabricante francés y socio técnico para sus uniones HVAC
En SELECTARC, nuestra experiencia no se limita a la fabricación de metales de aportación.
Nuestro saber hacer industrial se basa especialmente en nuestra fundición única de soldadura fuerte, situada en Roche-lez-Beaupré, en el departamento de Doubs, y en el dominio de las principales etapas de producción, desde la formulación de las aleaciones hasta la colada continua, la extrusión y el trefilado.
Nuestros equipos acompañan a los profesionales en la selección y optimización de sus soluciones de soldadura fuerte, teniendo en cuenta los materiales, los requisitos de calidad y las limitaciones de producción.
Nuestro laboratorio de I+D también puede intervenir en la realización de ensayos metalúrgicos y la validación de procesos conforme a los pliegos de condiciones de los clientes.
Esta experiencia también se presenta en nuestro artículo dedicado a SELECTARC y sus soluciones de soldadura fuerte HVAC en SIFA 2026.
¿Desea aumentar la fiabilidad de sus uniones, optimizar su consumo de metal de aportación o estudiar la integración de la aleación TBW en su producción? Hable con nuestros expertos sobre su aplicación.